-
RFQ@sicheraero.com
-
+86-13922880772
-
-

- 电话:+86-13922880772
- 邮箱:RFQ@sicheraero.com

 中文简体
平倒角 NAS1351N7-20 内六角圆柱头螺钉 1-1/4"
Advantage:
紧固件长度:1-1/4英寸
螺纹:7/16-20
头部宽度:3/8英寸
螺纹长度:1-1/4英寸
| 头部型式 | 平头倒角(Flat chamfer) |
| 材料 | 铁合金 660(Iron alloy 660) |
| 表面处理 | QQ-P-35 联邦规范,单一处理要求 |
| 螺纹等级 | 3A |
| 紧固件长度 | 1.190~1.250 英寸 |
| 硬度等级 | 洛氏 C 33.0~42.0 HRC |
| 头部高度 | 0.430~0.437 英寸 |
| 部件名称分配方 | 海军专项(Navy special project) |
| 管控机构 | (未提供具体机构名称) |
| 内驱动型式 | 内六角(Hexagon) |
| 材料规范 | AMS5731 协会标准单一材料要求 与 AMS5737 协会标准单一材料要求 |
| 最小抗拉强度 | 160000 psi(磅 / 平方英寸) |
| 规格依据 | 80205-NAS1531 专业 / 工业协会标准 |
| 螺纹大径 | 0.438 英寸 |
| 旋向 | 右旋 |
| 螺纹长度 | 1.250 英寸 |
| 每英寸牙数(TPI) | 20 |
| 螺纹系列代号 | UNRF |
| 对边宽度 | 0.375~0.379 英寸 |
| 头部直径 | 0.642~0.656 英寸 |
-
深圳安稳航空紧固件有限公司什么叫航空级的确定性? “做航空供应链的,最怕的就是那种‘大概、也许、差不多’。我和 Ethan 合作过几次,感触最深的是他对每一个紧固件批次号的掌控感。有一次急需一批特殊规格的螺栓,SicherAero 表现出的不是那种火急火燎的忙乱,而是一种游刃有余的笃定。他们不光卖零件,还帮你盯着风险。这种‘硬核’的严谨,配合上 Ethan 这种办事利索、不整虚头的性格,让作为兄弟的我非常受用。把后背交给他们,我放心。”
 SCE某航空工业制造企业
-
深圳安稳航空紧固件有限公司不只是卖货,是帮我拆雷 “很多供应商只会按照说明书报参数,但 Ethan 能跟你聊透这些金属件背后的历史和工艺痛点。之前遇到一个核心件的安装难题,原本这不属于他们的售后范围,但 Ethan 从材料的热膨胀系数一路讲到装配逻辑,直接帮我避开了后期的重大隐患。SicherAero 的那种‘稳妥’,体现在他们对每一个细节的极致敬畏上。跟明白人办事,就是这种感觉。”技术主管某航空MRO
-
深圳安稳航空紧固件有限公司在快餐时代,寻找老派的江湖义气 “现在的生意场,大家都在抢快钱,但 SicherAero 身上有一种穿越世纪的厚重感。他们处理订单的逻辑非常‘老派’——答应你的,一定办到;办不到的,提前通气。Ethan 跟我沟通时,那种犀利而幽默的风格,话不多,但句句顶用。 SicherAero 强大的全球供应链底蕴和技术储备。找他们,买的是零件,更是买一份踏实。研发经理某飞行系统公司
联系我们
-
地址:
深圳市龙华区大浪街道新石社区浪花路4号A栋1111 号
-
手机:
+86-13922880772
-
电话:
0755-27926986
-
邮箱:
RFQ@sicheraero.com
深圳安稳航空紧固件有限公司
深圳安稳航空紧固件有限公司(Sicher Aero)成立于 2006 年,总部位于深圳,是深耕紧固件领域近 20 年的专业分销商和库存服务商,为航空航天、极限赛车及高端工业领域客户提供可靠硬件供应与增值供应链解决方案。我们拥有一支深谙极端工况应用标准的专业团队,凭借成熟的品控体系与规模化现货储备,持续服务各领域整机制造、维修运营与工业终端客户。
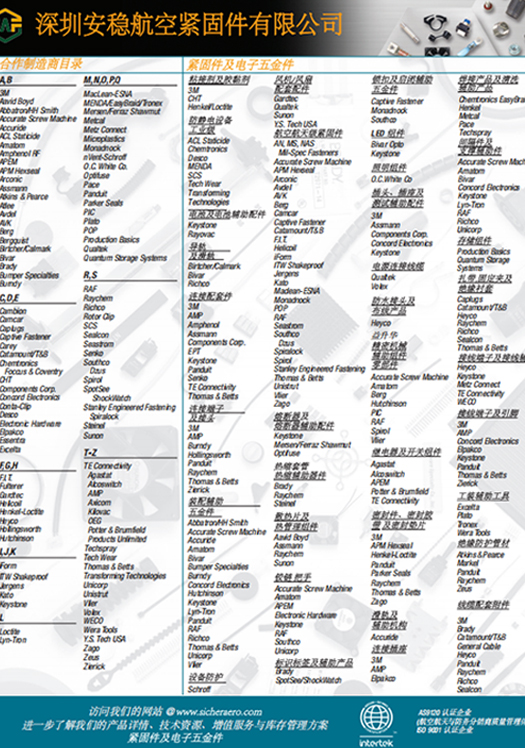
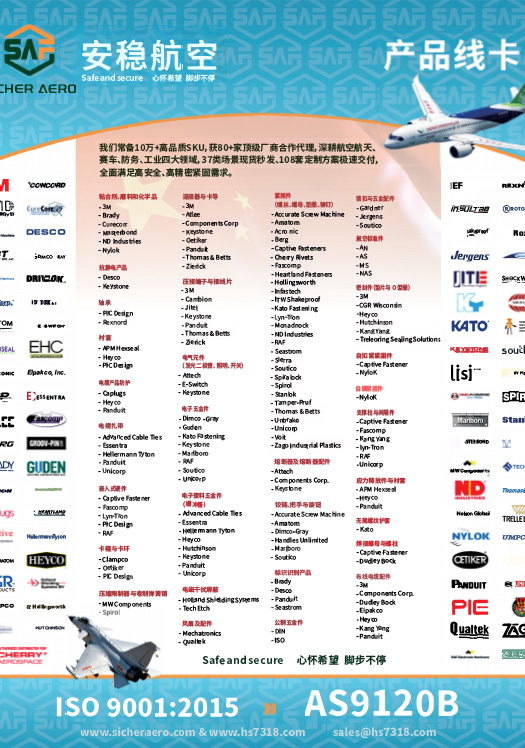
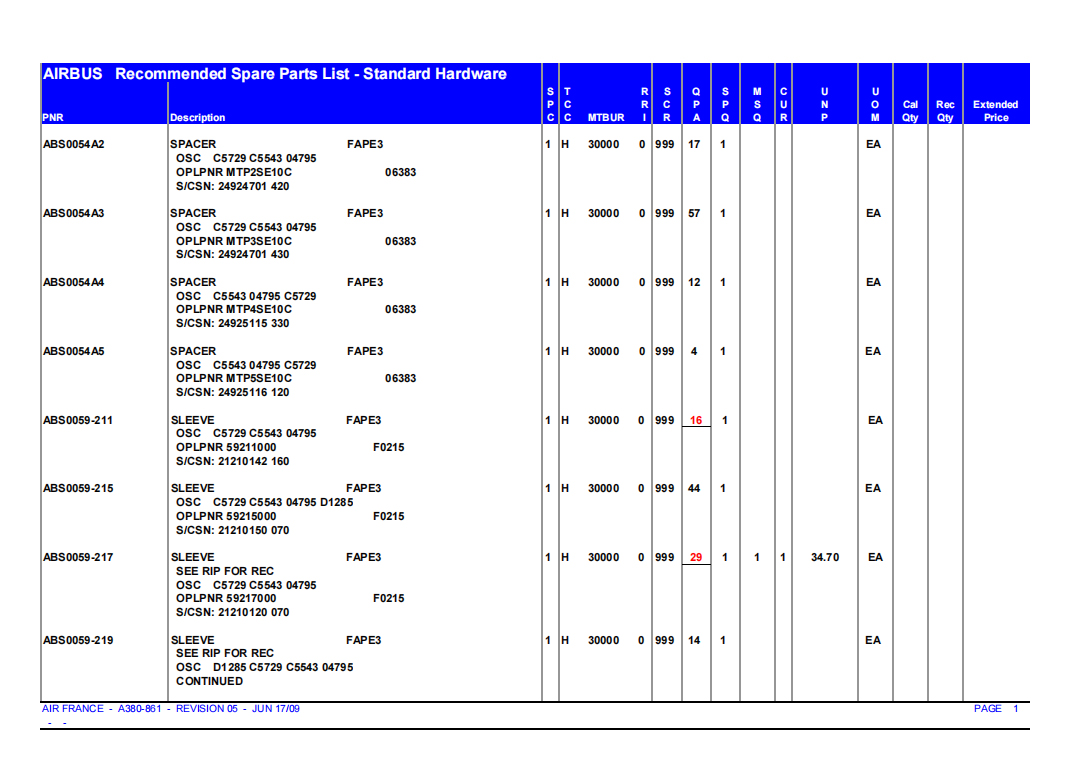
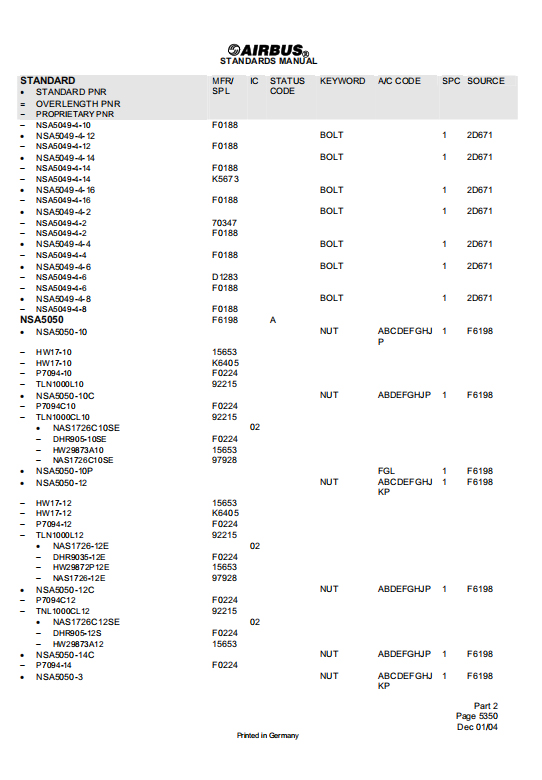
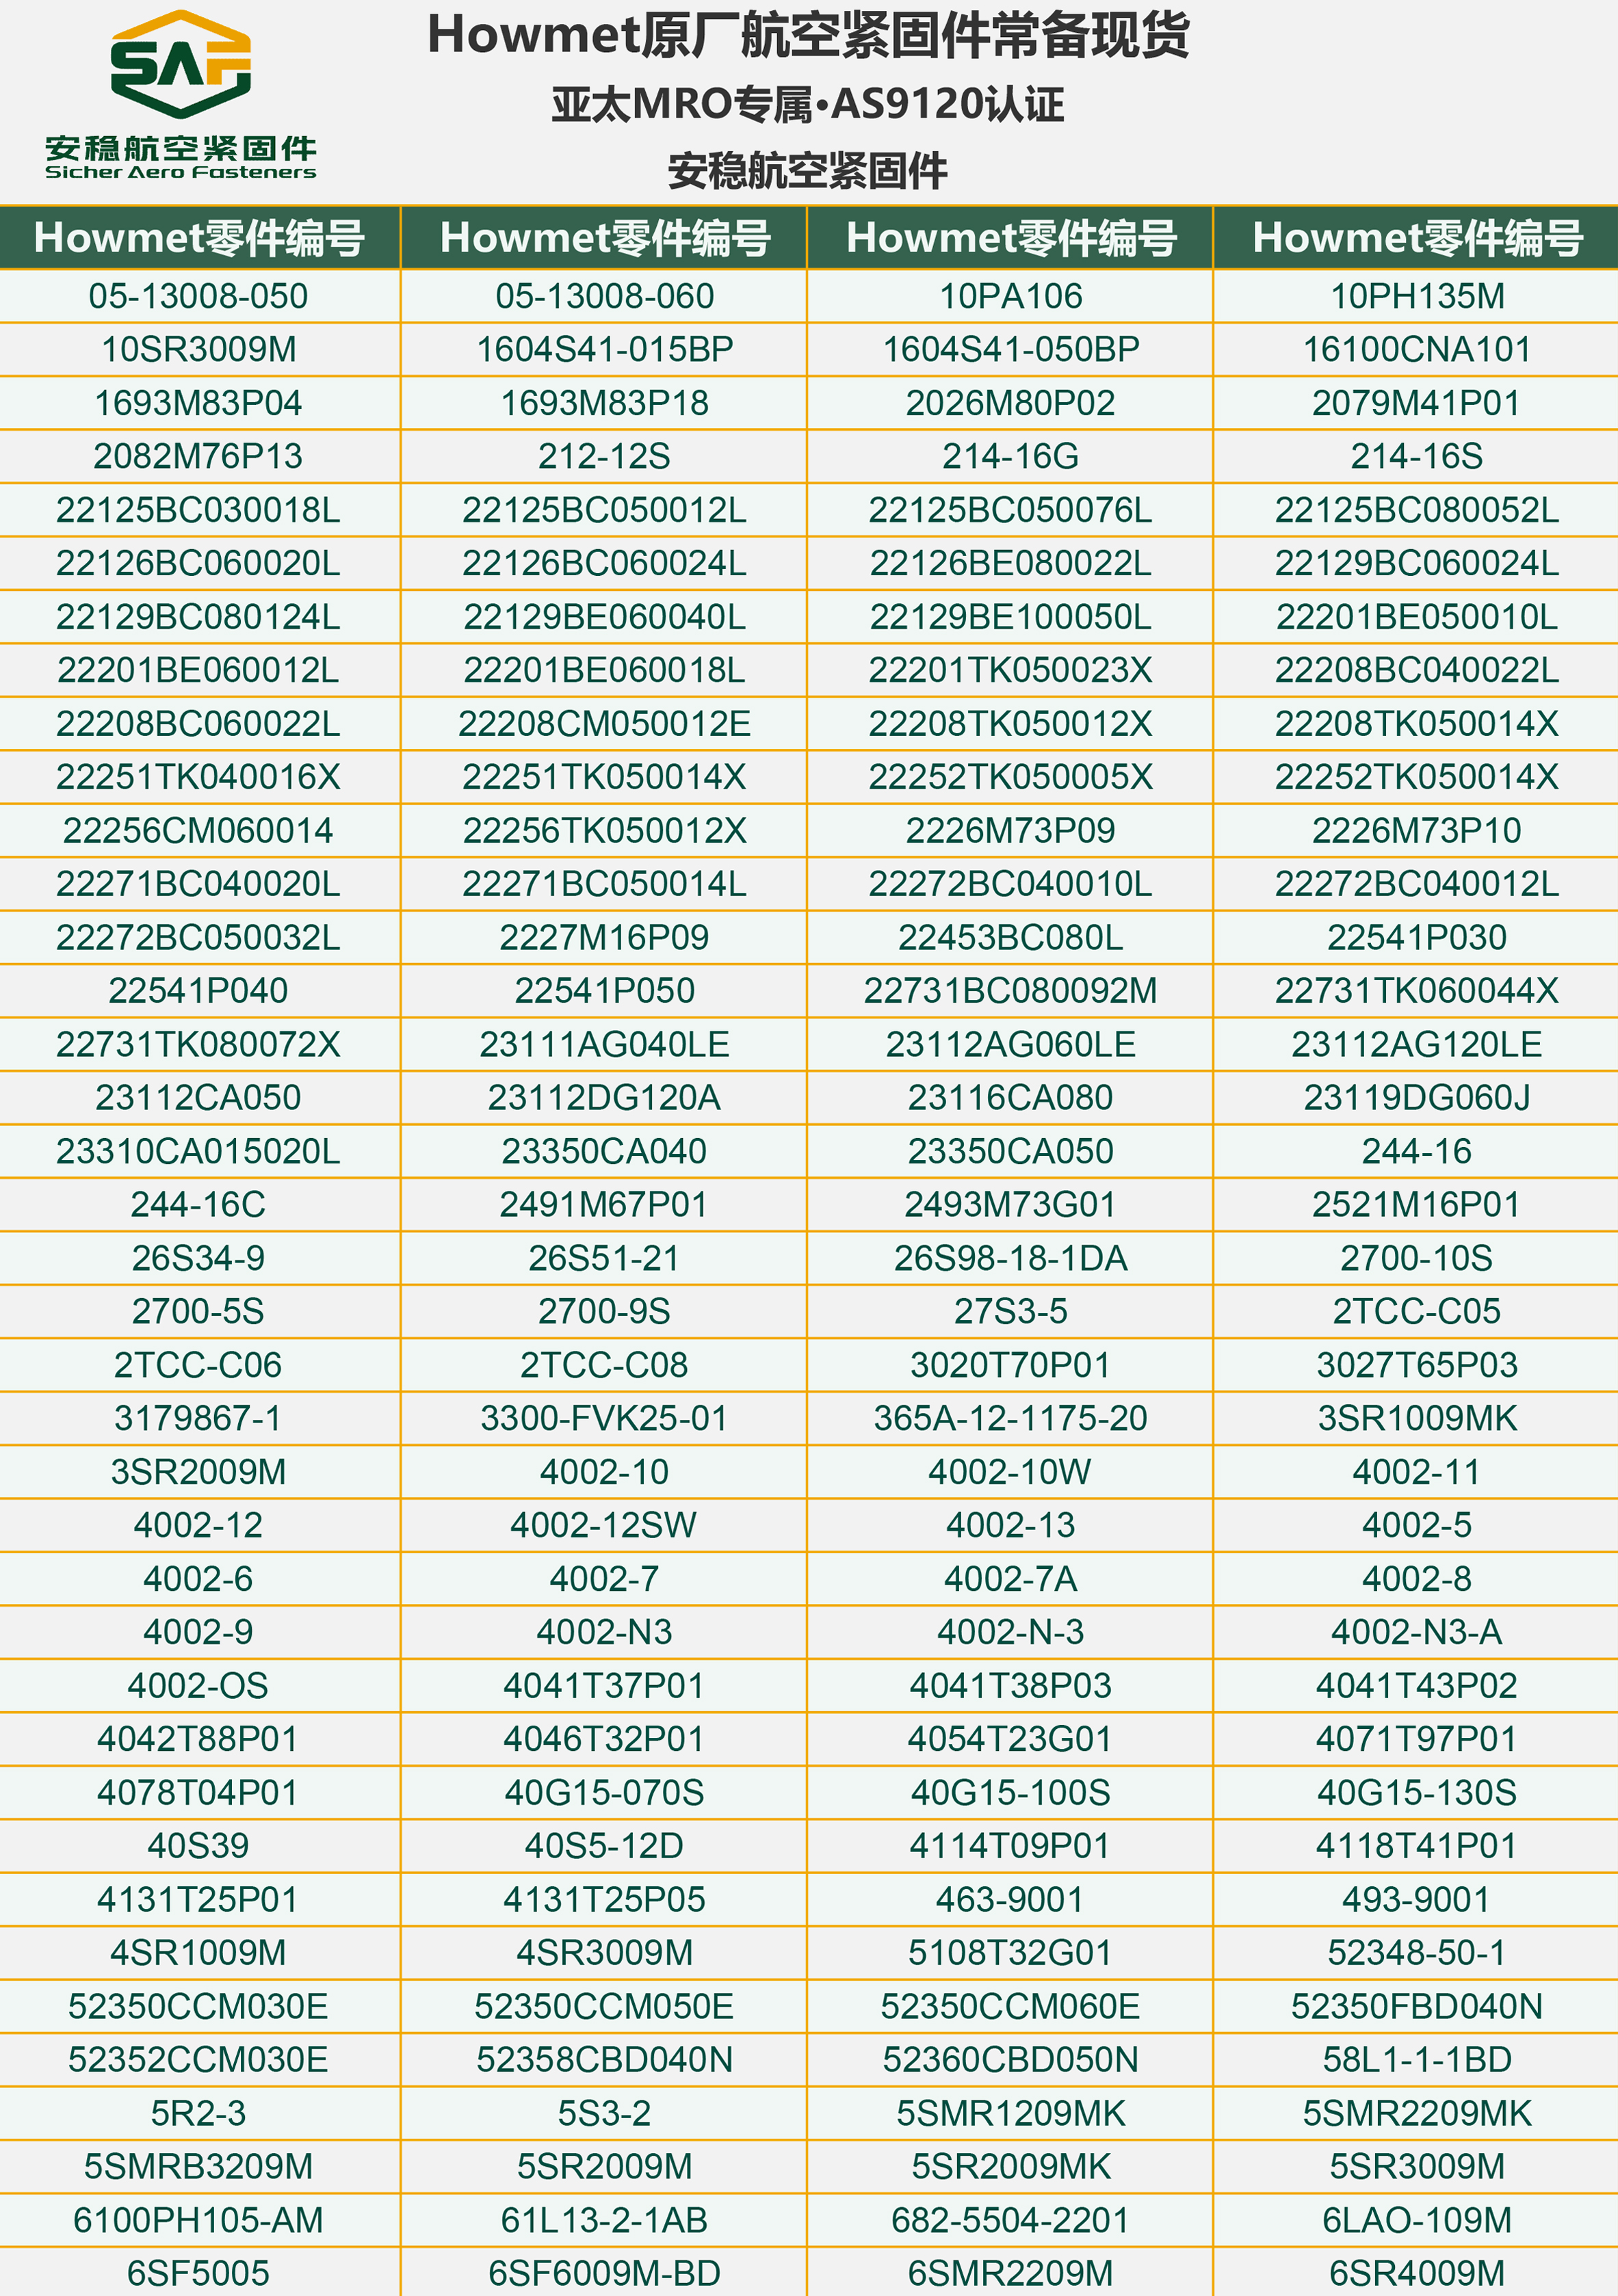
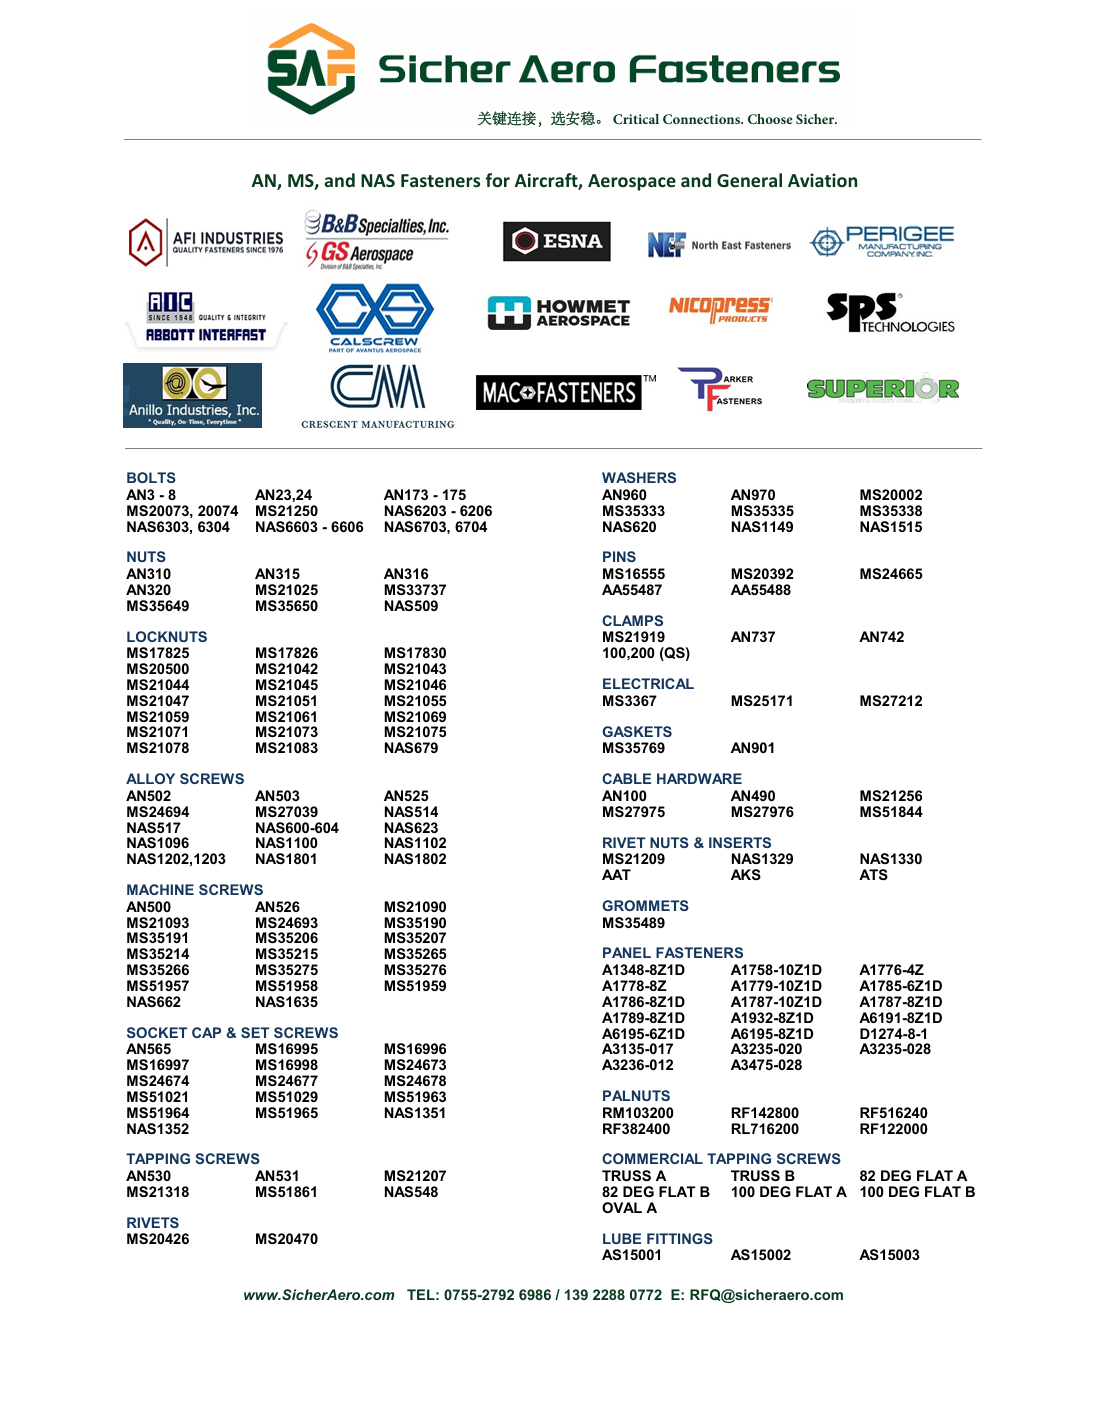
我们运营自有现货仓储中心与独立质量管控中心,常备超 1200 个 SKU 的紧固件、密封件、电气连接器及其他 C 类零部件,覆盖全系列 NAS/AN/MS 标准件,以及钛合金、A286 不锈钢、Inconel 等特种高温高强合金紧固件。产品深度适配波音、空客及各类固定翼、旋翼机型的 OEM 与 MRO 需求;同时作为 Howmet、SPS Technologies、LISI、Anillo Industries 等全球领先制造厂的官方授权合作渠道,为极限赛车与高端工业设备提供高抗疲劳、轻量化的核心紧固件。
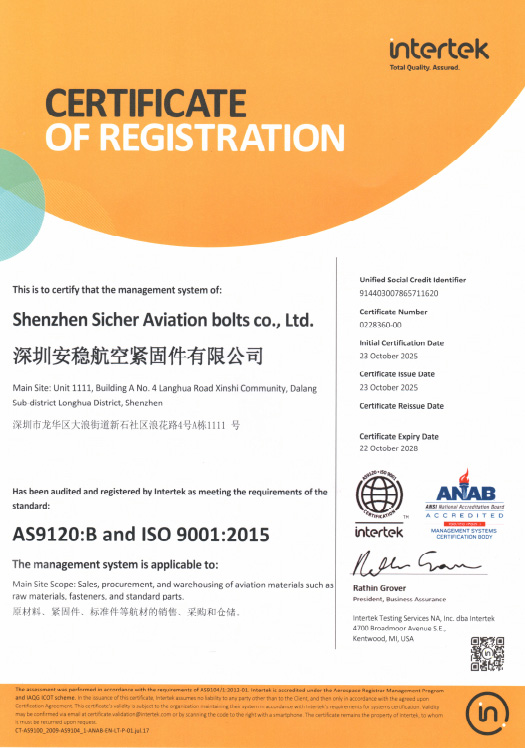
Sicher Aero 全流程运营严格遵循 AS9120B 与 ISO 9001质量管理体系,供应链与品控环节同步执行 AS5553 及 AS6174 航空航天防伪防假冒标准。所有交付的 OEM 原厂件与 PMA 认证件均经过 100% 批次检验,随货附带完整原厂合格证(COC)、FAA 8130(关键件)与材质证明文件,确保全链路质量可追溯,充分满足航空适航审查与高端工业质检要求。
我们提供全维度供应链解决方案,涵盖全球精准寻源、复杂料号交叉索引、多品类供应商整合、远期采购、寄售库存、供应商管理库存(VMI)以及定制包装与组套服务,始终以统一的航空级质量标准服务跨行业客户,助力客户优化供应链效率,实质性降低总体拥有成本(TCO)。
-
Accuride C3600-20D 滑轨 现货特惠 8 折 现货库存,数量有限,售完即止。欢迎咨询索取样品 & 报价。 库存数量实时变动,实际报价以当期库存为准;所有库存以实时销售情况为准。 紧固宙 ® 为深圳安稳航空紧固件有限公司旗下注册商标(注册号:第 87936416 号)。
查看更多 -
McMASTER-CARR#93135A304 米白色尼龙盘头十字螺钉 8折优惠 米白色尼龙盘头十字螺钉,螺纹规格 6-32,长度 3/8 英寸 请注意,如果数量发生变化,价格需要重新报价。所有库存均以实际销售情况为准。 紧固宙® 为深圳安稳航空紧固件有限公司旗下注册商标(注册号:第87936416号)。
查看更多 -
McMASTER-CARR P/N:97525A465 不锈钢圆头抽芯铆钉,直径 5/32 英寸 8折优惠 18-8 不锈钢圆头抽芯铆钉,直径 5/32 英寸,适用板厚 0.1880~0.25 英寸 POP. 18-8 不锈钢圆头抽芯铆钉,直径 5/32 英寸,适用板厚 0.1880~0.25 英寸 请注意,如果数量发生变化,价格需要重新报价。所有库存均以实际销售情况为准。 紧固宙® 为深圳安...
查看更多 -
McMASTER-CARR P/N;97447A015 全铝圆头抽芯铆钉,直径 1/8 英寸 8折清仓 铝制抽芯铆钉,铝芯,圆头,直径 1/8 英寸,适用板厚 0.063~0.125 英寸 全铝圆头抽芯铆钉,直径 1/8 英寸,适用板厚 0.063~0.125 英寸 POP厂家制造
查看更多 -
McMASTER-CARR P/N:91247A734 外六角螺栓 8折优惠 5 级中强度钢制外六角螺栓,镀锌,螺纹规格 1/2"-13,长度 5-1/2 英寸,半牙
查看更多 -
McMASTER-CARR P/N:93923A701 不锈钢盘头一字槽螺钉 6折清仓 316 不锈钢盘头一字槽螺钉,螺纹规格 1/4"-20,长度 1/2 英寸 请注意,如果数量发生变化,价格需要重新报价。所有库存均以实际销售情况为准。 紧固宙® 为深圳安稳航空紧固件有限公司旗下注册商标(注册号:第87936416号)。
查看更多 -
McMASTER-CARR P/N:92845A245 紧定螺钉 8折优惠 18-8 不锈钢加长端紧定螺钉,螺纹规格 10-24,长度 1/2 英寸 请注意,如果数量发生变化,价格需要重新报价。所有库存均以实际销售情况为准。 紧固宙® 为深圳安稳航空紧固件有限公司旗下注册商标(注册号:第87936416号)。
查看更多 -
McMASTER-CARR P/N:92196A626 内六角圆柱头螺钉 8折优惠 8-8 不锈钢内六角圆柱头螺钉,螺纹规格 3/8"-16,长度 1-1/4 英寸
查看更多 -
McMASTER-CARR P/N:91355A076 内六角法兰圆头螺钉8折优惠 发黑合金钢内六角法兰圆头螺钉,螺纹规格 10-32,长度 3/8 英寸 自带一体法兰面,增大承压面积;发黑处理用于防锈、减摩擦。
查看更多 -
McMASTER-CARR P/N:92949A265内六角螺钉 8折优惠 8-8 不锈钢圆头内六角螺钉,螺纹 10-32,长度 1/2 英寸
查看更多 -
McMASTER-CARR P/N:91263A559 镀锌钢沉头内六角螺钉 8折优惠 镀锌钢沉头内六角螺钉,螺纹规格 1/4"-20,长度 3/4 英寸 Flat Head 沉头,装配后头部可沉入工件表面,保持外表面平整。
查看更多
NAS标准件装配指南
1.严控装配前准备
安装前需彻底清洁安装孔及螺纹表面,确保无外来物(FOD)残留。针对钛合金等特殊材质紧固件,建议预涂二硫化钼(MoS₂)或防咬死涂层,以有效防止螺纹装配过程中的咬合(Galling)现象。
2. 精准施加预紧力
摒弃传统“凭手感”操作,必须使用航空级扭矩扳手或扭矩-角度拧紧系统。通过精确控制螺纹预紧力形成稳定的夹紧力,确保装配机理清晰可控,避免过拧导致疲劳损伤或欠拧引发松动。
3. 落实防松与安全措施
针对高振动、高疲劳循环工况,需严格执行防松规范。使用自锁螺母或槽形螺母时,应校验自锁力矩是否达标;必要时配合使用航空级垫圈,并按规范打好保险丝(安全线),确保长期服役不松动。
4. 规范拆装与复核
航空紧固件支持受控拆装,但需严格遵守维修手册的循环次数限制。每次拆装后均需进行扭矩复核,确保重复装配下性能依然稳定,兼顾结构安全与日常维护的友好性。
5. 全程审计与追溯
装配过程需留存记录,确保零件批次号、原材料炉号与随货文件(CoC)完全一致。做到“来源正统、文件闭环”,全面满足 AS9120B 等航空质量体系的文件审计与追溯要求。
- 地址:深圳市龙华区大浪街道新石社区浪花路4号A栋1111 号
- 手机:+86-13922880772
- 电话:0755-27926986
- 邮箱:RFQ@sicheraero.com
版权所有 © 深圳安稳航空紧固件有限公司 粤ICP备2025476172号
所有产品及公司名称均为其各自持有人的商标™或注册商标 ®。 使用这些名称并不意味着与相关方存在任何关联关系或获得其认可。